
수율을 94%에서 96%로 2%포인트만 올려도 kWh당 약 1.2달러의 원가가 줄어듭니다. 연산 20GWh 공장이라면 한 해 2억 4천만 달러 규모의 차이죠. 이 차이를 만드는 출발점이 라인 위에서 실시간으로 품질을 읽어내는 인라인 계측(In-line Metrology)입니다. 쉽게 말해 라인을 멈추지 않고 제품을 하나도 빠짐없이 재는 기술이죠.
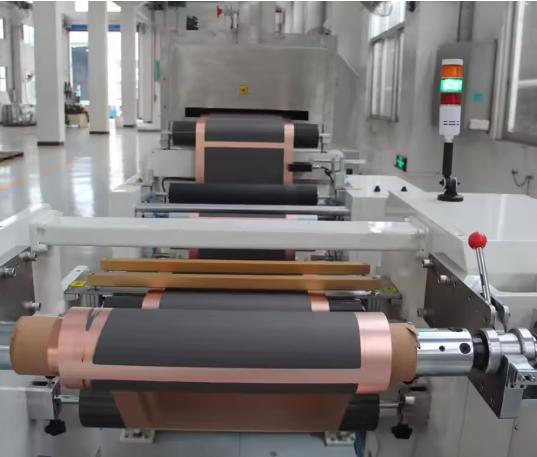
👉 인라인 계측은 무엇이 다를까요?
계측은 측정 위치에 따라 크게 세 가지로 나뉩니다. 어디서 재느냐가 곧 언제 대응할 수 있느냐를 결정하죠.
오프라인 (Off-line): 라인에서 시료를 떼어내 별도 분석실로 옮겨 측정합니다. 정밀도는 가장 높지만 결과가 나오기까지 수 시간에서 하루가 걸립니다.
앳라인 (At-line): 라인 옆에 장비를 두고 작업자가 주기적으로 샘플을 측정합니다. 응답은 빨라졌지만 여전히 표본 검사라는 한계가 남습니다.
인라인 (In-line): 생산 설비 안에 센서를 붙여 주행 중인 제품을 멈추지 않고 측정합니다. 결과가 밀리초 단위로 나오고 공정 제어에 곧바로 되먹임됩니다.
인라인 계측의 핵심은 전수 검사라는 점입니다. 표본을 뽑아 추정하는 방식과 달리 생산된 전극 전 구간을 빠짐없이 본다는 뜻이죠. 한 장비사의 베타 사용자는 이 방식이 “데이터의 사각지대를 없앤다”고 표현했습니다.
즉, 인라인은 뽑아서 재는 검사가 아니라 흐르는 동안 전부 재는 검사입니다.
👉 어느 공정에서 무엇을 재고 있을까요?
배터리 라인에는 공정마다 서로 다른 계측 항목이 배치돼 있습니다. 측정 대상이 다르니 원리도 달라지죠.
코팅 (Coating) — 로딩량과 두께: 집전체 위에 올라간 활물질의 단위 면적당 무게를 잴니다. 베타선이나 X선이 전극을 통과하며 약해지는 정도로 무게를 계산하는 비접촉 게이지가 주로 쓰이는데요. 종래에는 폭 방향 몇 개 지점만 스캔해 그 사이 구간은 볼 수 없었습니다. 최근에는 폭 전체를 한 번에 읽는 프로파일러가 나와 가장자리 두께 편차까지 잡아냅니다.
압연 (Calendering) — 압축 후 두께: 전극을 눌러 밀도를 맞춘 뒤의 두께를 마이크로미터 단위로 확인합니다. 레이저 삼각측량이나 광학 간섭 방식이 쓰이죠. 두께가 곧 전극 밀도이므로 에너지 밀도와 직결됩니다.
슬리팅·노칭 (Slitting·Notching) — 절단 품질: 절단면에 생기는 버(Burr)와 치수를 고속 라인스캔 카메라로 검사합니다. 버는 자른 면에 남는 거친 돌기인데요. 수십 마이크로미터 돌기 하나가 분리막을 뚫고 내부 단락으로 이어질 수 있습니다.
조립 (Assembly) — 정렬과 내부 구조: 적층된 양극과 음극의 어긋남을 X선 투과 검사로 확인합니다. 셀 케이스를 열지 않고 내부를 보는 방법이기 때문이죠.
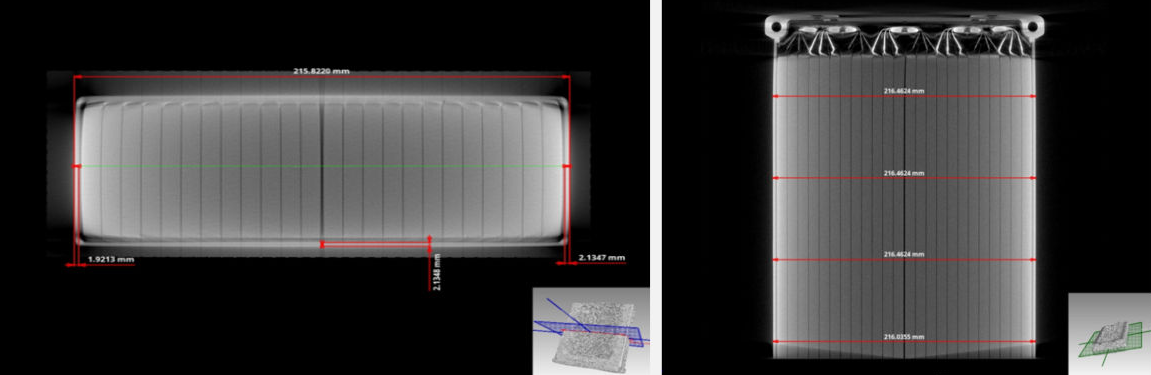
즉, 앞 공정에서는 무게와 두께를, 뒷 공정에서는 절단면과 내부 정렬을 봅니다.
👉 계측 데이터는 수율을 어떻게 바꿀까요?
인라인 계측의 가치는 측정 자체가 아니라 그 뒤에 있습니다. 데이터가 공정으로 되돌아가 설비를 스스로 조정하게 만드는 구조죠.
- 실시간 피드백 제어: 코팅 두께가 목표에서 벗어나면 다이 갭이나 펌프 토출량이 자동으로 보정됩니다. 사람이 결과를 보고 손으로 조정하던 시간이 사라지는 거죠.
- 통계적 공정관리(SPC): 측정값의 흩어짐을 추적해 규격을 벗어나기 전에 경향을 읽어냅니다. 자동차 품질 규격 IATF 16949는 관리계획에 들어간 모든 측정 장비에 측정시스템분석(MSA)을 요구하는데요. MSA는 ‘측정 장비 자체를 믿을 수 있는지’ 검증하는 절차이고 인라인 센서도 예외가 아닙니다.
- AI 판정: 카메라가 잡아낸 이미지를 학습 모델이 분류해 사람 눈으로는 놓치던 미세 결함을 걸러냅니다.
효과는 숫자로 드러납니다. 계측 체계가 자리 잡지 못한 라인의 스크랩률은 보통 3~5% 수준인데요. 계측과 분석에 투자를 이어간 선도 업체들은 이를 2% 아래로 낮췄고 일부 구간에서는 0.5% 미만까지 내려갔습니다. 다만 이 수준에 이르기까지 수년이 걸렸다는 점도 함께 기억할 필요가 있습니다.
기술 진화도 빠릅니다. 테라헤르츠(Terahertz) 간섭계를 쓰면 두께와 소재 특성을 별도 보정 없이 동시에 측정할 수 있는데요. 국내 연구진은 이 원리로 전극 두께 차이를 7.8나노미터까지 비접촉·비파괴로 읽어내는 기술을 내놓았습니다. X선 CT를 기준값으로 삼고 초음파를 인라인 선별에 쓰는 다중 모드(Multi-modal) 조합도 확산되고 있죠. 느리지만 정확한 장비와 빠르지만 간접적인 장비에 역할을 나눠 맡기는 접근입니다.
즉, 수율을 올리는 것은 센서 한 대가 아니라 측정과 제어를 잇는 체계입니다.
마무리하며
인라인 계측은 라인을 멈추지 않고 전수 검사를 해내는 기술입니다. 코팅 로딩량부터 조립 정렬까지 공정마다 다른 원리의 센서가 데이터를 만들고 그 데이터가 설비 제어와 SPC 그리고 AI 판정으로 이어집니다. 스크랩률 5%와 0.5%의 차이는 센서 한 대가 아니라 측정과 제어를 잇는 체계에서 나오죠. 생산능력 경쟁이 수율 경쟁으로 넘어가는 지금 전수 계측은 양산의 기본 조건이 되어가고 있습니다.
의견을 남겨주세요