
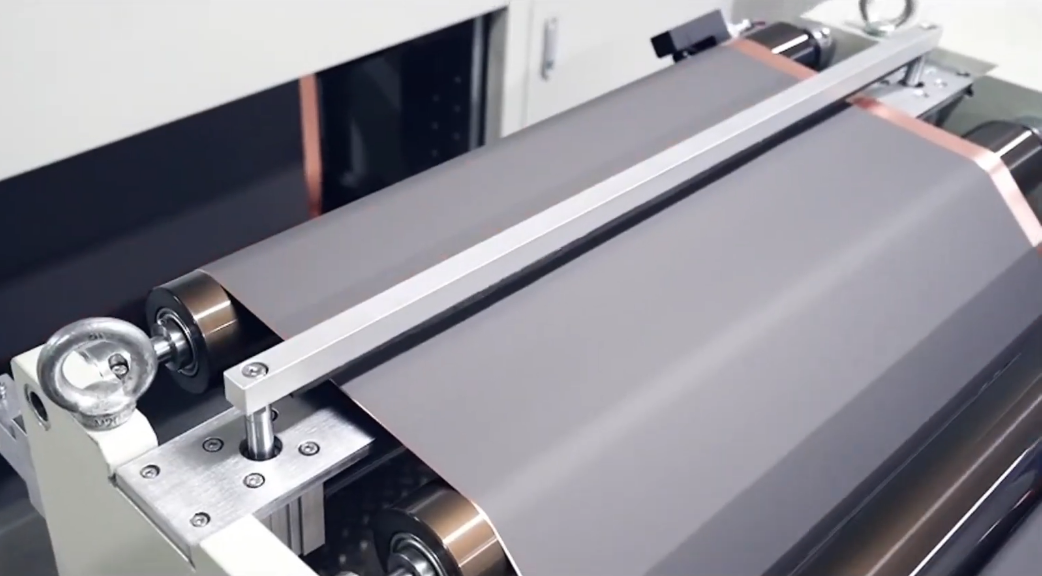
상용 리튬이온 셀의 전극 로딩량은 보통 5~10mg/cm² 범위이고, 이 값이 면적당 용량 3~4mAh/cm²를 만들어냅니다. 로딩량이 조금만 흔들려도 셀 용량과 저항이 함께 흔들리죠. 그래서 양산 라인은 **전극 두께(Thickness)와 로딩량(Loading Level)**을 라인을 세우지 않고 실시간으로 읽어냅니다.
👉 로딩량과 두께는 왜 따로 재야 할까요?
두 값은 현장에서 자주 같은 말처럼 쓰입니다. 하지만 서로 다른 물리량이죠.
로딩량 (Loading Level): 집전체 단위 면적에 올라간 활물질의 질량입니다. g/m² 또는 mg/cm²로 표시하고, 셀이 실제로 낼 수 있는 용량을 결정합니다.
두께 (Thickness): 코팅층의 높이입니다. 마이크로미터(µm) 단위로 재며 압연 뒤의 값이 특히 중요합니다.
밀도 (Density): 로딩량을 두께로 나눈 값입니다. g/cm³로 계산되고 기공 구조와 직접 연결됩니다. 쉽게 말해 같은 양을 얼마나 촘촘하게 눌러 담았느냐죠.
로딩량이 규격 안에 있어도 두께가 다르면 밀도가 어긋납니다. 밀도가 어긋나면 전해액이 스며드는 경로와 이온 이동 저항이 달라지죠. 한 신호만 보고 있으면 평균은 정상인데 국부적으로 눌린 구간을 놓치게 됩니다.
즉, 로딩량과 두께는 별개 신호로 재고, 밀도는 두 값으로 계산해 따로 관리합니다.
👉 비접촉 측정은 어떤 원리로 나뉘까요?
분당 수십 미터로 달리는 전극에 자를 대었다가는 코팅이 긁히겠죠. 그래서 전극 계측은 모두 비접촉 방식으로 이뤄집니다.
베타선 투과 (Beta Transmission): 크립톤-85 같은 밀봉 방사성 동위원소에서 나온 전자가 전극을 통과하며 줄어드는 양을 읽습니다. 쉽게 말해 두꺼울수록 빛이 덜 빠져나가는 원리죠. 크립톤-85의 반감기는 약 10.8년인데요. 선원이 약해져도 보정으로 정확도는 유지되지만 계수율이 떨어지면 응답이 느려집니다.
X선·광자 투과 (X-ray·Photon Transmission): 튜브에서 나온 광자가 코팅을 지나며 감쇠되는 정도를 재는 방식입니다. 전원을 끄면 방사선도 멈추기 때문에 밀봉선원 관리 부담이 없죠. 한 계측 장비사는 광자 투과 게이지의 정확도를 실제 코팅 중량 대비 ±0.05%보다 우수한 수준으로 제시합니다.
레이저·공초점 변위 (Laser·Confocal Displacement): 전극 위아래에 센서를 마주 보게 두고 두 거리의 차이로 두께를 구합니다. 공초점 방식은 서브마이크론 분해능을 내서 압연 직후 두께 관리에 주로 쓰이죠. 다만 전극이 떨리면 그 떨림이 그대로 측정 오차가 됩니다.
테라헤르츠 (Terahertz): 반사파가 돌아오는 시간 차이로 코팅 두께를 직접 읽습니다. 방사선 차폐가 필요 없고 측정 한 번에 5밀리초가 채 걸리지 않습니다. 2025년 발표된 연구에서는 LFP 전극을 35~425µm 구간에서 측정했고 굴절률 오차를 1% 이내로 잡았습니다.
놓치기 쉬운 점이 하나 있습니다. 투과식 게이지는 코팅만이 아니라 알루미늄이나 구리 포일까지 함께 지납니다. 코팅분만 분리해 내려면 포일 기준값이 먼저 서 있어야 하죠. 기재가 바뀔 때 보정을 자동으로 해 주는 기능을 장비사들이 따로 갖춰 두는 이유입니다.
즉, 무게는 투과로, 두께는 변위나 반사로 재고 어느 쪽이든 포일 기준값이 출발점입니다.
👉 측정값은 라인에서 어떻게 쓰일까요?
계측의 목적은 기록이 아니라 제어입니다. 측정값이 코터로 되돌아가야 비로소 의미가 생기죠.
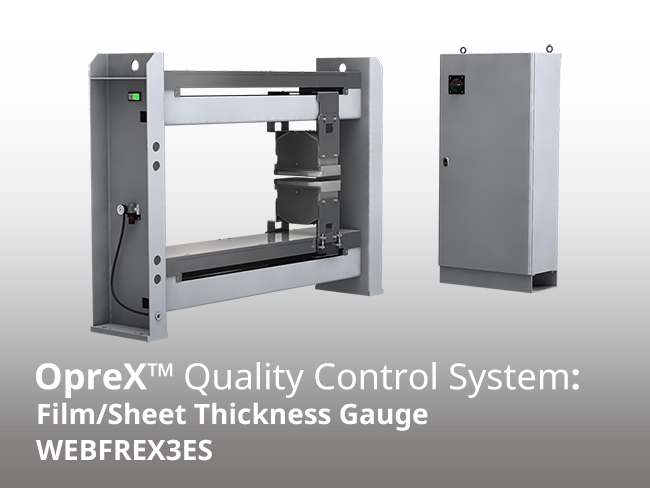
스캐너는 보통 O자나 C자 모양의 프레임 위에서 폭 방향을 왕복합니다. Yokogawa의 전극 시트용 온라인 두께계는 리니어 모터를 적용해 편도 스캔을 최단 3초까지 줄였는데요. 스캔이 빠를수록 폭 방향 프로파일이 촘촘해지고 슬롯다이 조정도 빨라집니다. 그렇게 모인 데이터가 펌프 토출량과 다이 갭 제어로 이어지죠.
효과는 국내 연구 사례에서 숫자로 확인됩니다. 전기차용 전극 코팅 라인을 개선한 한 연구에서는 다음 결과를 얻었습니다.
- 로딩량 산포: ±0.4mg/cm² → ±0.3mg/cm² (폭 방향은 ±0.30 → ±0.15mg/cm²)
- 슬러리 유량 편차: 0.72kg/min → 0.17kg/min
- 공정능력지수 Cpk: 2.06 → 3.33
Cpk는 공정이 규격 안에 얼마나 여유 있게 들어가 있는지 보여주는 지표입니다. 배압 제어 방식 변경과 저점도 전용 슬롯다이 적용이 각각 기여했죠.
장비 선정에서 오해하기 쉬운 부분도 있습니다. 선원이 오래됐다는 이유만으로 베타 게이지를 불합격 처리하는 것은 성급합니다. 방사능 감소는 예측 가능하고 보정으로 보상되기 때문이죠. 다만 밀봉선원은 재고 관리와 기록 그리고 최종 폐기까지 규제를 따라야 합니다.
즉, 스캔이 빠르고 제어가 이어져야 측정이 수율로 바뀝니다.
마무리하며
전극 계측은 로딩량과 두께라는 두 신호를 따로 잡아 밀도까지 계산하는 작업입니다. 베타선과 X선, 레이저와 테라헤르츠는 서로 다른 원리를 쓰지만 목적은 하나죠. 코팅이 규격을 벗어나기 전에 코터를 되돌리는 것입니다. 방사선 차폐가 필요 없는 테라헤르츠 계측이 양산 라인에 자리 잡으면 계측 지점은 지금보다 훨씬 촘촘해질 것으로 보입니다.



의견을 남겨주세요