같은 배합표로 섞었는데 어제 슬러리는 매끈하게 발리고 오늘 슬러리는 줄무늬가 생깁니다. 원인은 대개 점도 숫자가 아니라 슬러리가 어떻게 흐르느냐에 숨어 있죠. 오늘은 전극 슬러리의 점도와 레올로지(Rheology) 측정을 다룹니다.
슬러리는 활물질과 도전재 그리고 바인더를 용매에 섞은 걸쭉한 반죽입니다. 이 반죽의 흐름이 코팅 두께와 전극 품질을 그대로 결정하는데요. 그래서 믹싱 직후의 레올로지 측정이 전극 공정의 첫 번째 검문소로 자리 잡고 있습니다.
👉 점도 숫자 하나로는 왜 부족할까요?
점도(Viscosity)는 흐름에 대한 저항입니다. 쉽게 말해 얼마나 "되직한가"를 나타내는 값이죠. 물처럼 조건에 관계없이 점도가 일정한 액체를 뉴턴 유체(Newtonian Fluid)라고 합니다. 그런데 전극 슬러리는 그렇지 않습니다. 세게 저을수록 묽어지고 가만히 두면 다시 되직해지는데요. 이런 성질을 전단 희석(Shear Thinning)이라고 부릅니다. 케첩을 흔들면 잘 나오고 놔두면 다시 굳는 것과 같은 원리입니다.
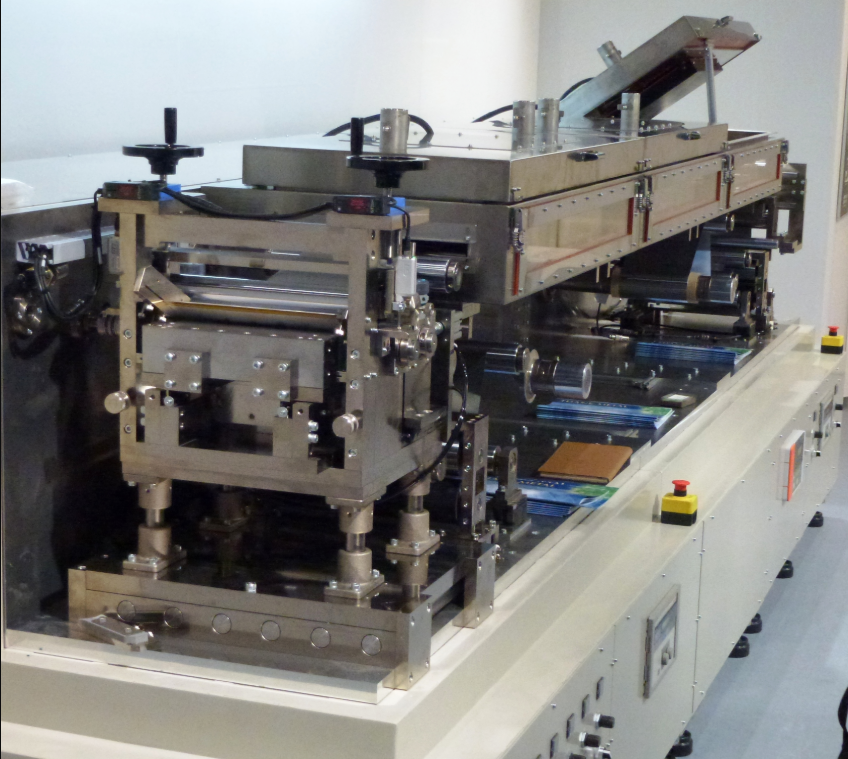
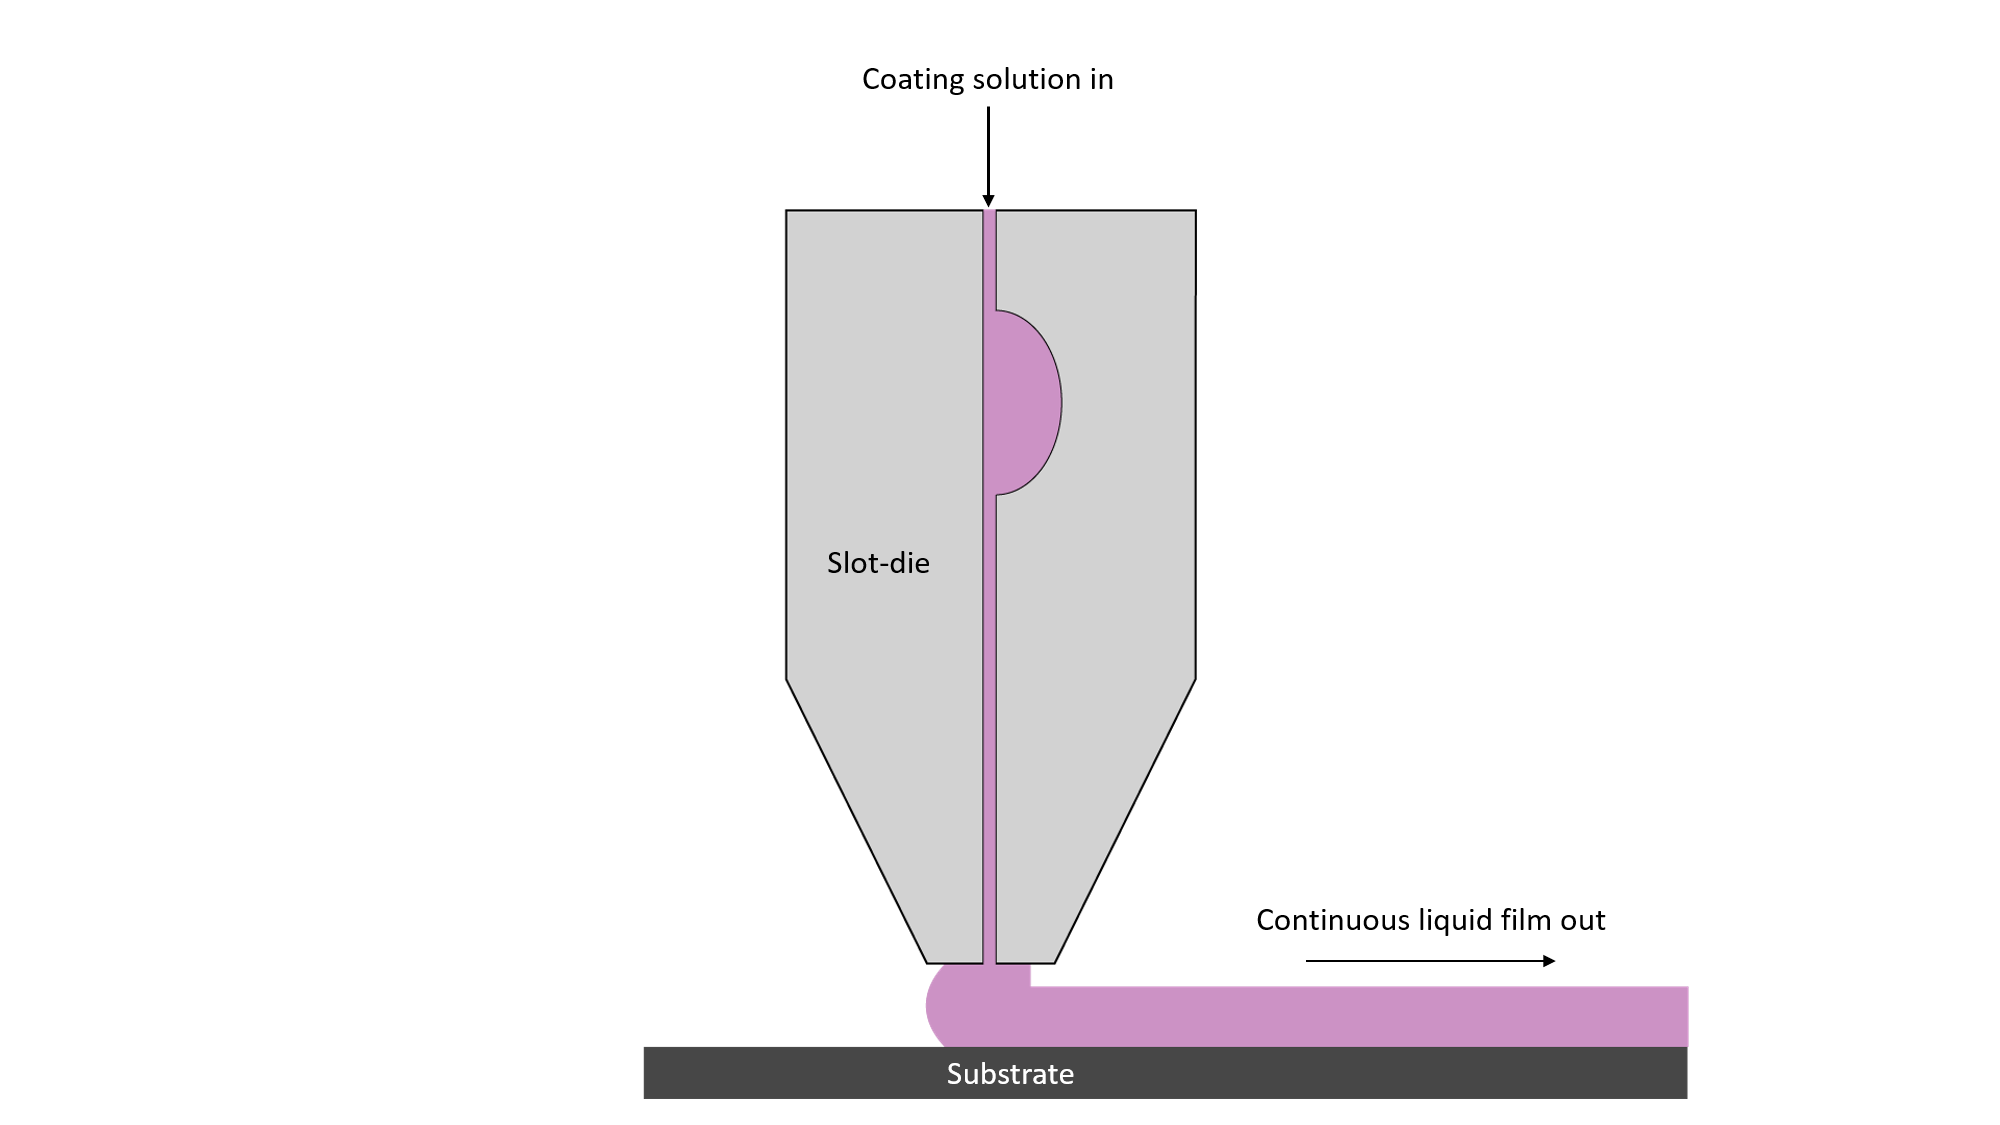
문제는 공정마다 슬러리가 받는 힘이 전혀 다르다는 점입니다. 저장 탱크에서 입자가 가라앉지 않으려면 낮은 전단에서 점도가 높아야 합니다. 반대로 슬롯다이 헤드 안에서는 전단 속도가 10,000 s⁻¹을 넘기도 하는데요. 여기서는 점도가 낮아야 압력이 치솟지 않고 얇게 펴집니다. 그러니 "점도 3,000 mPa·s"라는 숫자 하나는 어느 조건에서 잰 값인지 모르면 의미가 없습니다.
그래서 레올로지가 등장합니다. 레올로지는 물질이 힘을 받았을 때 어떻게 흐르고 변형되는지를 다루는 학문이죠. 전단 속도에 따라 점도가 어떻게 변하는지, 탄성이 얼마나 있는지, 구조가 얼마나 빨리 회복되는지까지 함께 봅니다. 현장에서는 슬러리 점도를 보통 1,000~5,000 mPa·s 범위로 관리하지만 실제로는 이 곡선의 모양이 더 중요합니다.
이 흐름 특성은 배합에서 나옵니다. 흥미롭게도 슬러리 점도의 주인공은 가장 많이 들어가는 활물질이 아닙니다. 소량만 넣는 카본블랙과 바인더가 만드는 그물 구조가 점도와 항복 응력의 대부분을 결정하죠. 입자가 작을수록 표면적이 넓어 그물을 잘 만들고 CMC 같은 바인더는 분자량이 높을수록 점도를 끌어올립니다.
즉, 슬러리는 "얼마나 되직한가"보다 "조건에 따라 어떻게 달라지는가"로 봐야 합니다.
👉 레오미터로는 무엇을 어떻게 잴까요?
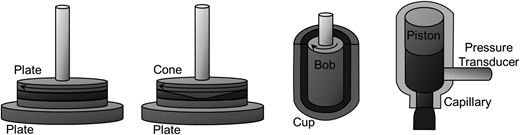
측정 장비는 회전형 레오미터(Rotational Rheometer)가 기본입니다. 시료를 두 면 사이에 넣고 한쪽을 돌리면서 저항 토크를 읽는 구조인데요. 쉽게 말해 슬러리를 저어 보면서 "얼마나 뻑뻑한지"를 숫자로 재는 기계죠. 평행판(Parallel Plate)과 콘-플레이트(Cone and Plate) 그리고 컵-밥(Cup and Bob) 지오메트리를 시료 점도에 맞춰 고릅니다. 입자가 든 슬러리는 판 사이 간격을 입자 크기의 10배 이상으로 잡아야 합니다. 그렇지 않으면 입자끼리 부딪히는 마찰이 데이터에 섞여 들어오죠.
시험 종류는 크게 네 가지로 나뉩니다.
유동 곡선 (Flow Curve): 전단 속도를 단계적으로 올리며 점도를 기록합니다. 기울기가 가파를수록 전단 희석이 강한 슬러리죠. 보통 100~1,000 s⁻¹까지만 재는데, 그 위로 가면 시료가 판 밖으로 튀어나가기 때문입니다. 코팅 조건에 가까운 고전단을 보려면 판 간격을 줄이거나 모세관 레오미터(Capillary Rheometer)를 씁니다.
항복 응력 (Yield Stress): 슬러리가 흐르기 시작하는 최소 응력입니다. 쉽게 말해 "이만큼은 밀어야 움직이기 시작하는" 문턱값이죠. 이 값이 있어야 정치 중에 입자가 가라앉지 않고 코팅 직후 슬러리가 흘러내리지 않습니다. 진폭 스윕(Amplitude Sweep)에서 탄성 성분이 꺾이는 지점으로 구하는데요. 구하는 방법에 따라 값이 크게 달라지므로 라인 안에서는 한 가지 기준으로 통일하는 편이 안전합니다.
점탄성 (Viscoelasticity): 작은 진동을 주고 저장 탄성률(G′)과 손실 탄성률(G″)을 나눠 읽습니다. G′은 "고무처럼 튕겨 돌아오는 정도", G″은 "꿀처럼 흘러가는 정도"로 보면 됩니다. G′이 G″보다 크면 겤처럼 구조가 잡힌 상태고 반대면 액체에 가깝죠. 탱크에서는 겤 쪽이, 코팅 순간에는 액체 쪽이 유리합니다. 두 값의 교차점에서 완화 시간(Relaxation Time)을 얻는데요. 이 시간과 코팅 전단 속도를 곱한 값이 1을 넘으면 탄성 불안정으로 코팅 줄무늬가 생길 수 있습니다.
틱소트로피 (Thixotropy): 힘을 받으면 묽어졌다가 쉬면 다시 되직해지는 성질입니다. 3구간 틱소트로피 시험(3ITT)이 대표적인데, 낮은 전단 → 높은 전단 → 낮은 전단 순으로 힘을 주고 점도가 얼마나 빨리 돌아오는지 봅니다. 코팅 헤드를 빠져나온 슬러리가 건조로에 들어가기 전 평탄해지는 시간과 직결되죠. 회복이 너무 빠르면 기포가 갇히고 너무 느리면 가장자리가 두꺼워집니다.
장비 제조사들은 이 시험들을 배터리 전용 패키지로 묶고 있습니다. TA Instruments는 흑연 입자 크기와 형상에 따라 슬러리 점탄성이 어떻게 달라지는지 응용 노트로 정리했죠. 레올로지와 임피던스를 동시에 재서 전단 중 도전 네트워크가 끊기는 순간을 잡아내는 방법도 제시했습니다. Anton Paar는 믹싱 시간과 온도 결정부터 펌프 선정과 저장 안정성까지 슬러리 특성 시험을 한 묶음으로 안내합니다.
즉, 레오미터는 저장·펌핑·코팅 각 단계의 조건을 실험실에서 미리 재현해 보는 장비입니다.
👉 랩 측정을 넘어 라인 안에서는 어떻게 잴까요?
배치마다 레오미터로 재는 방식에는 한계가 있습니다. 샘플을 떠서 계측실로 옮기는 동안 시간이 흐르고 그 사이 코팅은 이미 진행되죠. 그래서 믹서와 배관에 직접 꽂는 인라인 점도계(Inline Viscometer)가 확산 중입니다. 쉽게 말해 슬러리가 흐르는 길목에 상시 감시 카메라를 다는 셈이죠.
Rheonics는 진동식 SRV 점도 센서와 SRD 밀도·점도 센서를 믹싱 탱크와 순환 배관 그리고 코터 공급 라인에 설치하는 구성을 제안합니다. 믹싱 중 점도 신호의 노이즈가 줄어드는 시점을 균질화 완료 신호로 읽는 식이죠. Emerson은 Micro Motion 포크 점도계로 배치 목표 점도를 실시간 확인해 코팅 두께 편차를 줄이는 사례를 소개합니다. 코팅 두께의 폭 방향 편차를 3% 이내로 관리하려면 슬러리부터 잡아야 한다는 논리입니다.
주의할 점이 하나 있습니다. 인라인 센서는 랩 레오미터와 전단 조건이 다르므로 절댓값이 일치하지 않습니다. 그래서 인라인 값은 기준선에서 얼마나 벗어났는지를 보는 공정 감시용으로 쓰고, 절댓값은 랩 측정으로 확인하는 이원 체계가 일반적이죠. 필요하면 두 값 사이의 상관식을 센서 펌웨어에 올려 보정합니다.
측정 결과를 해석할 때는 소재 특성도 함께 봐야 합니다. 대표적인 이상 신호는 두 가지입니다.
- 하이니켈 양극재는 PVDF 바인더의 탈불소화를 촉진해 슬러리를 시간이 갈수록 겤로 바꿉니다. 이때 G′이 서서히 오르는 신호가 잡히면 코팅 전에 손을 쓸 수 있죠.
- 카본블랙이 뭉치면 항복 응력이 사라지면서 겤 구조가 무너집니다. 이 역시 레올로지 곡선에서 먼저 드러납니다.
시험 방법의 공통 원칙은 ISO 3219-2가 정리하고 있어 장비 간 비교의 기준으로 삼을 수 있습니다.
즉, 랩 레오미터는 절댓값을, 인라인 센서는 배치 간 흔들림을 맡는 역할 분담이 핵심입니다.
마무리하며
슬러리 레올로지는 믹싱의 성적표이자 코팅의 예고편입니다. 점도 숫자 하나가 아니라 전단 희석 곡선과 항복 응력 그리고 구조 회복 속도를 함께 읽어야 저장과 펌핑과 코팅이라는 서로 다른 조건을 모두 통과할 수 있죠. 랩 레오미터가 절댓값을 책임지고 인라인 센서가 배치 간 흔들림을 잡는 이원 체계가 현장 표준으로 굳어지고 있습니다. 앞으로 고형분을 높인 고점도 슬러리와 실리콘 음극처럼 다루기 까다로운 배합이 늘수록, 레올로지 데이터는 공정 조건을 정하는 출발점 역할을 더 크게 맡게 될 겁니다.
의견을 남겨주세요